


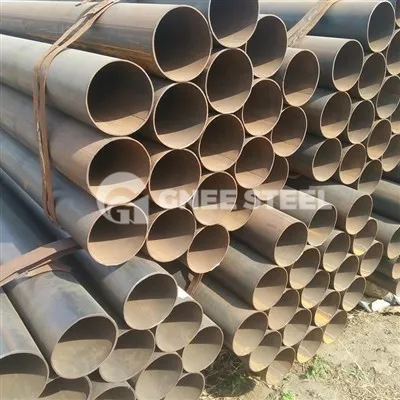
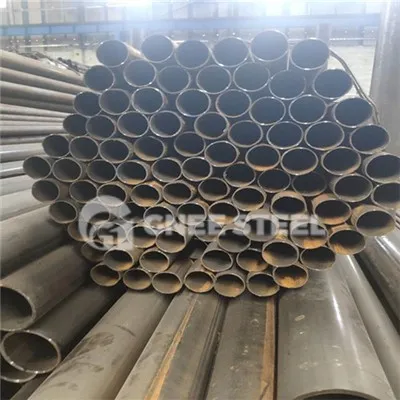
Tub ERW API 5L X46 / L320
Tub ERW API 5L X46 (també escrit L320).és un tub de línia de carboni-manganès amb un límit elàstic mínim de320 MPa (46.400 psi), realitzat per soldadura per resistència elèctrica d'alta freqüència (HFW/ERW) i subministrat a PSL1 o PSL2. Es troba un pas per sobre de X42 i un per sota de X52, donant una banda de resistència rendible per a la transmissió de petroli, gas i aigua a pressió mitjana. Les tres coses que la teva comanda ha de decidir són lesNivell PSL, eldiàmetre exterior i paret, i qualsevolservei agre o requisit d'impacte- el nom del grau per si sol no fa res d'això.
L'API 5L anomena el mateix acer de dues maneres:X46utilitza la convenció ksi (46 × 1.000 psi ≈ 320 MPa), mentre queL320utilitza la convenció SI (320 MPa). Tots dos apareixen al llarg d'aquesta pàgina i al certificat. ERW és una de les diverses rutes per a X46; sense costures i LSAW/SSAW fan la mateixa qualitat, i l'elecció de la ruta és sobre el diàmetre, la costura longitudinal i l'economia, no sobre la resistència de l'acer.
X46 ERW es produeix de 21,3 mm a 609,6 mm (1/2-24 polzades) de diàmetre exterior, amb parets d'1,8 mm a 22,2 mm. Disposem de mides i rotlles habituals per encàrrec, amb certificats de 3,1 mills com a estàndard i inspecció de tercers a petició.Envieu el vostre OD, paret, longitud i PSL per obtenir una cotització.
Especificacions tècniques
| Paràmetre | Capacitat |
|---|---|
| Estàndard | Especificació API 5L (46a ed.) / ISO 3183 |
| Grau | X46 / L320 |
| Procés | ERW / HFW (soldat per inducció d'alta freqüència) |
| Nivell d'especificació del producte | PSL1 o PSL2 |
| Diàmetre exterior | 21,3–609,6 mm (1/2–24 polzades) |
| Gruix de paret | 1,8-22,2 mm (programació 10 a 160, STD/XS/XXS) |
| Longitud | 3–18 m; SRL 5-7 m, DRL 11-13 m o longitud fixa |
| Finalitza | Extrem pla, bisellat segons ASME B16.25 (30 graus ± 5 graus), o roscat + acoblament |
| Superfície / recobriment | Nu, envernissat, 3LPE, 3LPP, FBE, epoxi de quitrà de hulla |
| Certificació | EN 10204 3.1 com a estàndard; 3.2 amb TÜV/SGS/BV a petició |
Composició química
| Element | PSL1 sense fissures | PSL1 soldat | PSL2 L320N (normalitzat) | PSL2 L320Q (apagat) | PSL2 L320M (soldat) |
|---|---|---|---|---|---|
| Carboni (C) | 0.28 | 0.26 | 0.24 | 0.18 | 0.22 |
| Silici (Si) | - | - | 0.40 | 0.45 | 0.45 |
| Manganès (Mn) | 1.20 | 1.20 | 1.20 | 1.40 | 1.30 |
| Fòsfor (P) | 0.030 | 0.030 | 0.025 | 0.025 | 0.025 |
| Sofre (S) | 0.030 | 0.030 | 0.015 | 0.015 | 0.015 |
| Niobi (Nb) | - | - | 0.05 | 0.05 | 0.05 |
| Vanadi (V) | - | - | 0.07 | 0.05 | 0.05 |
| Titani (Ti) | - | - | 0.04 | 0.04 | 0.04 |
| Equivalent de carboni | no especificat | no especificat | CE_IIW Menor o igual a 0,43; CE_Pcm Menor o igual a 0,25 | CE_IIW Menor o igual a 0,43; CE_Pcm Menor o igual a 0,25 | CE_IIW Menor o igual a 0,43; CE_Pcm Menor o igual a 0,25 |
PSL1 no comporta cap requisit d'equivalent de carboni ni mínims de microaliatge; PSL2 controla C, Si, els elements de neteja P/S i el microaliatge (Nb+V+Ti Menor o igual al 0,15 %). Sota la regla d'intercanvi Mn-C, baixar C per sota del màxim augmenta el Mn permès (aproximadament +0.05 % Mn per −0,01 % C), fins a un 1,65 % per a graus fins a L360 - una opció de molí, no una opció predeterminada.
Propietats mecàniques
| Propietat | PSL1 | PSL2 |
|---|---|---|
| Força de rendiment | Superior o igual a 320 MPa (sense màxim) | 320–525 MPa (46.400–76.100 psi) |
| Resistència a la tracció | Superior o igual a 435 MPa (sense màxim) | 435–655 MPa (63.100–95.000 psi) |
| Relació de rendiment a tracció | no especificat | Menor o igual a 0,93 (per a OD > 323,9 mm) |
| Elongació | Per fórmula API 5L de l'àrea de la mostra i min. tracció; ni un sol % fix | |
| Impacte Charpy (PSL2) | no requereix | 0 grau , mitjana Més gran o igual a 27 J, sol Major que o igual a 20 J; opcions de projecte per a una temperatura més baixa |
| Normes de prova | Especificació API 5L / ISO 3183; certificats EN 10204 3.1 / 3.2 | |
Tingueu en compte el sostre PSL2: X46 no és "rendiment 320 i això és tot". Els taps PSL2 tenen un rendiment de 525 MPa i una tracció a 655 MPa per protegir la soldabilitat de camp i la capacitat de tensió. Citar un rendiment de 320 MPa sense sostre en una canonada PSL2 és un error d'especificació.
PSL1 vs PSL2 - Amb què es compromet cadascú
| Requisit | PSL1 | PSL2 |
|---|---|---|
| Prova d'impacte Charpy | No es requereix | Necessari (0 graus, 27 J de mitjana) |
| Equivalent de carboni | Cap | CE_IIW Menor o igual a 0,43, CE_Pcm Menor o igual a 0,25 |
| Rendiment / tracció sostre | Cap | Rendiment Menor o igual a 525, tracció Menor o igual a 655 MPa |
| NDE de soldadura | Per acord de compra | Obligatori (UT/ET integral) |
| Traçabilitat | Només fins al final de les proves | Fins a la finalització (SR 15.2) |
| Servei àcid (H₂S) | No qualificat | Qualificable amb annex àcid + NACE |
| Ús típic | No crític, dolç, ambient | Projectes de duresa / àcid / traçat |
Escollint PSL1 o PSL2
| Condició | PSL recomanat |
|---|---|
| Línia d'utilitat dolça, ambiental i no crítica | PSL1 |
| Qualsevol requisit de tenacitat, traçabilitat o HIC | PSL2 |
| Ambient humit H₂S (àcid). | PSL2 + annex àcid + NACE MR0175/ISO 15156 |
| Exposició offshore a baixa temperatura o cíclica | PSL2 amb temperatura d'impacte especificada |
Què porta la canonada: Classificació de pressió per paret
La pressió de treball segueix la fórmula de Barlow,P = 2·S·t / D, on S és la tensió admissible del cèrcol, la paret t i el diàmetre exterior D. A continuació es mostra una taula de nivells de cribratge amb un factor de disseny de 0,72 (S ≈ 230 MPa), sense límit de corrosió ni reducció de temperatura. Mostra per què sempre s'ha d'indicar "alta pressió" amb un gruix de paret.
| Nominals | OD (mm) | Mur (mm) | MAOP (MPa) | MAOP (psi) | MAOP (bar) |
|---|---|---|---|---|---|
| NPS 6 | 168.3 | 7.11 (SCH 40) | 19.5 | 2,825 | 195 |
| NPS 8 | 219.1 | 8,18 (SCH 40) | 17.2 | 2,495 | 172 |
| NPS 12 | 323.9 | 8,38 (SCH 40) | 11.9 | 1,730 | 119 |
| NPS 12 | 323.9 | 10.31 (SCH XS) | 14.7 | 2,130 | 147 |
| NPS 16 | 406.4 | 9,53 (0,375 polzades) | 10.8 | 1,565 | 108 |
| NPS 20 | 508.0 | 9,53 (0,375 polzades) | 8.6 | 1,253 | 86 |
| NPS 24 | 609.6 | 9,53 (0,375 polzades) | 7.2 | 1,045 | 72 |
Només càlcul de cribratge, no és un substitut del disseny del projecte. El MAOP real també depèn del factor de disseny per a la ubicació de la vostra classe (ASME B31.4 / B31.8), la disminució de la temperatura, el marge de corrosió i qualsevol factor de cos de canonada o costura de soldadura. Envieu el vostre deure al nostre equip per a una comprovació específica del projecte.
On es troba X46 a l'escala de grau
X46 és un graó de força mitjana. Pujar o baixar canvia el gruix de la paret i el cost per a la mateixa pressió.
| Grau | Rendiment mínim (MPa) | Relatiu a X46 | Quan triar |
|---|---|---|---|
| B / L245 | 245 | −23 % | Utilitat de baixa pressió, cost més baix |
| X42 / L290 | 290 | −9 % | Quan X46 està lleugerament sobreespecificat |
| X46 / L320 | 320 | base | Transmissió a mitja pressió |
| X52 / L360 | 360 | +12 % | Es necessita una pressió més alta o una paret més fina |
| X60 / L415 | 415 | +30 % | Línies troncals d'alta pressió |
| X70 / L485 | 485 | +52 % | Disseny d'alta pressió, llarg recorregut i basat en tensió |
Per a la mateixa funció, escollir X52 sobre X46 us permet aprimar la paret (al voltant d'un 12% més de rendiment), però costa més per tona i necessita més cura de la soldadura. X46 és l'opció econòmica quan X42 té poca força però X52 està sobreespecificat.
X46 i L320 són el mateix acer
No hi ha cap decisió "X46 vs L320".X46 i L320 són un grau sota dos sistemes de denominació: X46 és el nom ksi (46 × 1.000 psi), L320 és el nom SI (320 MPa). Una especificació del projecte escrita en MPa dirà L320; un escrit en psi dirà X46. Tots dos han de produir almenys 320 MPa i es subministren amb els mateixos requisits API 5L. Indiqui qualsevol de les dues a la comanda, i si la resta de l'especificació està en unitats SI, L320 és l'opció coherent. Consulteu el nostre índex de canonades per obtenir la llista completa de qualificacions.
Equivalent de carboni i soldabilitat
La soldabilitat es regeix per l'equivalent de carboni. PSL1 no estableix cap límit de CEV; per a PSL2, requereix l'API 5LCE_IIW Menor o igual a 0,43 i CE_Pcm Menor o igual a 0,25, on CE_IIW=C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15. Com que X46 és un acer de manganès controlat i baix en carboni, s'apliquen procediments estàndard de soldadura de camp amb un preescalfament modest, si n'hi ha, per a gruixos de paret normals.
El certificat no imprimeix el CEV automàticament: es calcula a partir de l'anàlisi de la cullera. Sol·liciteu el CEV de manera explícita si la vostra qualificació WPS o l'especificació del projecte ho requereixen. Per a seccions més gruixudes o juntes molt restringides, confirmeu el preescalfament amb el nostre enginyer de soldadura.
Normes i Edicions en vigor
| Estàndard | Assumpte | Edició actual | Substitueix |
|---|---|---|---|
| Especificació API 5L | Tub de línia (grau, PSL, prova) | 46a ed. (2018); 47a ed. publicat el 2 de juny de 2026 | 45a ed. |
| ISO 3183 | Tub d'acer per al transport de canonades | 2019 | 2007 / 2012 |
| ASME B36.10M | Dimensions del tub d'acer forjat soldat i sense soldadura | 2018 | 2004 |
| ASME B16.25 | Bisells extrems de soldadura de canonades | 2017 | 2003 |
| EN 10204 | Documents d'inspecció (3.1 / 3.2) | 2004 | 1991 |
| NACE MR0175 / ISO 15156 | Límits de material de servei agre | actual | - |
El47a edició de l'API Spec 5Les va publicar el 2 de juny de 2026 i, segons els informes del sector, porta una data de compliment del monograma API de1 de juliol de 2027. Els seus canvis més rellevants per a aquest producte sóncontrols de qualitat de canonades soldades d'alta freqüència (HFW/ERW)., requisits de servei àcid i de resistència a l'impacte actualitzats, proves d'ultrasons de laminació, calibratge de calibres d'hidrotest i certificació del personal NDE. La 46a edició encara regeix la majoria de comandes realitzades avui dia; com que les edicions difereixen, l'ordre de compra hauria d'anomenar l'edició contra la qual es col·loca.
Aplicacions
X46 ERW serveix per a la transmissió i la recollida de mitja pressió on una costura de soldadura longitudinal és acceptable i els diàmetres es mantenen dins de l'embolcall del molí ERW. Cinc aplicacions cobreixen la major demanda:
Línies de recollida de petroli i gas terrestres
Recollida de pressió baixa a mitjana des de pous i separadors fins a la línia principal, on el rendiment de X46 és ampli i el cost dels ERW és favorable.
Xarxes de transmissió de mitjana pressió
Línies troncals i branques principals on X52 estaria sobreespecificat; el càlcul de Barlow (a continuació) mostra les pressions de treball típiques.
Injecció i distribució d'aigua
Inundació d'aigua i línies de serveis públics on el control de la corrosió prové del recobriment en lloc del grau, fent que PSL1 ERW sigui econòmic.
Conduccions marines i embarcadors
Línies terminals i terminals d'aigües poc profundes; PSL2 amb tenacitat controlada és habitual per a l'exposició cíclica i a baixa temperatura.
Estructural i apilament
ERW X46 també es subministra amb estàndards duals (per exemple, ASTM A53 Grau B) per a ús estructural i fonamentació on el certificat de canonada és una bonificació.
Per què font X46 ERW Pipe de GNEE
Rutes ERW (HFW) i aigües amunt sense fissures/SAW disponibles, amb mides X46 habituals en estoc.
certificats EN 10204 3.1 com a estàndard; 3.2 amb testimoni TÜV/SGS/BV a petició.
Traçabilitat completa del nombre de calor i proves internes de tracció, impacte, UT i hidrostàtica.
Sistema de qualitat ISO 9001 i 18+ anys d'exportació de canonades d'acer a 60+ països.
Tall a la longitud, bisellat, coordinació del recobriment i inspecció de tercers abans de l'enviament.
Proveïdor de canonades soldades d'acer L320-equip GNEE

Clients GNEE

Exposició GNEE

Control de qualitat i proves
Prova hidrostàtica.Cada canonada, a pressió de P=2St/D amb S al 60 % SMYS (PSL1) o fins al 90 % SMYS (PSL2); Resta mínima de 5 s (Més o igual a 10 s per sobre de 508 mm).
Soldar NDE.Examen 100% per ultrasons o corrents de Foucault de longitud completa de la costura; PSL2 afegeix UT de cos sencer.
Tracció i aplanament/flexió.Per calor i lot, confirmant el rendiment, la tracció i la ductilitat.
Impacte Charpy (PSL2).0 graus, mitjana Superior o igual a 27 J, simple Superior o igual a 20 J, al cos de la canonada i soldar segons correspongui.
Verificació química.Anàlisi de calor i producte en comparació amb els límits químics de PSL anteriors.
Inspecció de tercers.SGS, BV, TÜV o LR i certificació EN 10204 3.2 a petició.

Envieu el vostre diàmetre exterior, gruix de paret, longitud, nivell de PSL i qualsevol requisit de servei agre o d'impacte, a més de si necessiteu subministrament ERW/HFW. El nostre equip tècnic confirmarà l'especificació, marcarà qualsevol conflicte amb l'estàndard i retornarà un pressupost amb el termini de lliurament i l'abast de la documentació, normalment en 24 hores.
Poseu-vos en contacte amb GNEE per obtenir un pressupost
Embalatge i enviament

Preguntes freqüents
Quina diferència hi ha entre API 5L X46 i L320?
X46 i L320 són del mateix grau sota dos sistemes de denominació. X46 utilitza la convenció ksi, on 46 significa un límit elàstic mínim de 46.000 psi (uns 320 MPa). L320 utilitza la convenció SI, on 320 és el rendiment mínim en MPa. Així, X46 i L320 són designacions intercanviables; una comanda de compra pot indicar qualsevol dels dos, i la majoria de les especificacions del projecte internacional escriuen L320.
La canonada ERW és tan forta com la canonada sense costures del mateix grau?
Amb el mateix grau API 5L i PSL, ERW (HFW) i canonades sense soldadura comparteixen el mateix rendiment mínim i resistència a la tracció - 320 MPa de rendiment mínim i 435 MPa de tracció mínima per a X46. La diferència és la soldadura longitudinal, que s'elimina de flaix, es tracta tèrmicament i s'examina de manera 100% no destructiva. ERW no és adequat quan l'especificació prohibeix una costura longitudinal o quan es necessiten diàmetres molt grans; aquests demanen rutes sense fissures o SAW.
Quan he d'especificar PSL2 en lloc de PSL1 per a X46?
Especifiqueu PSL2 quan el servei necessiti resistència a l'impacte Charpy, un equivalent de carboni controlat, traçabilitat obligatòria o qualificació de servei àcid (NACE MR0175 / ISO 15156). PSL1 no té cap requisit d'impacte, no té límit de CEV, no té sostre de rendiment i només traçabilitat a nivell de lot. Per al servei d'H2S humit (àcid), el PSL2 és obligatori; el sofre PSL1 del 0,030 % el fa no apte.
Quin és el rendiment i la resistència a la tracció de la canonada X46?
El rendiment mínim és de 320 MPa (46.400 psi) tant per a PSL1 com per a PSL2. PSL1 no té límit superior de fluència o tracció. PSL2 estableix un sostre: rendiment 320–525 MPa i tracció 435–655 MPa, amb una relació de rendiment a tracció no superior a 0,93. Un error comú és citar 245 MPa com a rendiment X46, és a dir, Grau B (L245), no X46.
Quin és el diàmetre màxim de la canonada ERW X46?
La canonada de línia ERW (HFW) es produeix normalment fins a 609,6 mm (24 polzades) de diàmetre exterior, amb alguns molins que arriben a 26-30 polzades. Per sobre d'aproximadament 610 mm, la soldadura d'arc submergit longitudinal (LSAW) o espiral (SSAW/HSAW) és la via pràctica perquè l'amplada de la bobina i la geometria del molí ERW són superades. El grau (X46) no canvia en aquestes rutes, només ho fa la capacitat de diàmetre.
Es pot utilitzar la canonada X46 ERW per al servei àcid (H2S)?
Només segons PSL2 ordenat amb els annexos de servei àcid de l'API 5L més NACE MR0175 / ISO 15156, proves HIC a NACE TM0284 i proves SSC a NACE TM0177, amb una duresa mantinguda a 22 HRC (uns 250 HV10). Normalment, el sofre s'ajusta al 0,015% i, en projectes greus, al 0,002% o inferior. PSL1 X46 no es pot utilitzar en servei àcid perquè el seu 0,030% de sofre afavoreix l'esquerdament per inclusió de sulfur de manganès.
Com afecta l'API 5L 47a edició a les comandes X46 ERW?
La 47a edició es va publicar el 2 de juny de 2026 i, segons els informes de la indústria, té una data de compliment del monograma API de l'1 de juliol de 2027. Reforça els controls de qualitat de canonades de soldadura d'alta freqüència (HFW), els requisits de servei àcid i de resistència a l'impacte, la laminació UT, la calibració de calibres d'hidrotest i la certificació del personal NDE. La 46a edició encara regeix la majoria de comandes avui dia. Com que les edicions són diferents, poseu un nom a l'edició a l'ordre de compra; per a canonades lliurades el 2027-2028, feu referència ara a la 47a edició.
Com puc especificar una comanda de canonades X46 ERW?
Estat: (1) estàndard i grau - API 5L X46 / L320; (2) nivell PSL; (3) procés - ERW/HFW; (4) diàmetre exterior, gruix de paret i longitud en mm i polzades; (5) extrems: llisos o bisellats segons ASME B16.25; (6) recobriment si n'hi ha (3LPE, FBE, etc.); (7) temperatura d'impacte i qualsevol requisit de servei agre; (8) inspecció i tipus de certificat (EN 10204 3.1 / 3.2); (9) port de descàrrega i temps de lliurament. Envieu-los al molí per obtenir un pressupost confirmat.
Etiquetes populars: API 5L X46 / L320 ERW Pipe, fabricants, proveïdors de canonades API 5L X46 / L320 de la Xina
Un parell de
Tubs ERWSegüent
Tub L450 L485 ERWPotser també t'agrada


Enviar la consulta