


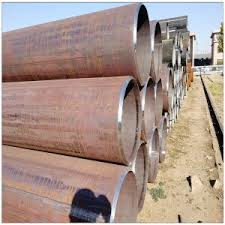

Tub de soldadura d'arc submergit en espiral API 5L X65 (SSAW).
Visió general
La canonada de soldadura per arc submergit en espiral (SSAW) API 5L X65 és una canonada de línia d'alt -grau amb unlímit elàstic mínim de 65.000 psi (448 MPa). Representa el nivell superior dels acers de canonades d'ús habitual, oferint un avantatge significatiu de resistència per a aplicacions de servei d'alta-pressió, gran-diàmetre i exigents. El procés SSAW és capaç de produir canonada X65, tot i que requereix un control excepcional sobre el material i la soldadura a causa de la sensibilitat de l'acer als cicles tèrmics. La canonada X65 SSAW s'especifica per a projectes en què és fonamental maximitzar la capacitat de pressió o minimitzar el gruix de la paret per estalviar pes/costs, com ara en aplicacions en aigües profundes en alta mar i transmissió de gas a alta pressió a llarg-distància-.
Fabricació i rigor metal·lúrgic
La producció de X65 mitjançant soldadura en espiral és un procés tecnològicament avançat que supera els límits de la fabricació convencional de SSAW:
Acer avançat TMCP/AcC:El material de base és una placa/bobina d'acer microaliat ultra-de carboni i alt-manganès processada mitjançant--processament controlat termo-mecànic (TMCP) amb l'últim--processament controlat mecànic (TMCP) amb refrigeració accelerada (AcC). Això produeix un-gra fi, principalmentferrita acicular o microestructura bainítica, essencial per aconseguir una gran resistència amb una excel·lent tenacitat.
Serra de filferro multi-de precisió:La soldadura de costura longitudinal utilitza sofisticats sistemes d'arc submergit multi-(normalment tàndem o triple). El procés utilitza fluxos bàsics o aglomerats i metall d'aportació especialment dissenyat (per exemple, filferros microaliats de Ni-Mo{-V) per aconseguir propietats del metall de soldadura que de manera fiablesuperacióel metall base de 65 ksi. El control estricte de l'entrada de calor (normalment en una "finestra") estreta, la pre-escalfament i la temperatura d'interpass és obligatori per evitar el suavització a la zona afectada per la calor- (HAZ) i garantir una microestructura òptima.
Inspecció i tractament complets de la-soldadura:Les proves d'ultrasons automatitzades (AUT) 100% de la costura de soldadura són estàndard. Algunes especificacions poden requerir un tractament tèrmic posterior a la-soldadura (normalització local) de la costura per homogeneïtzar les propietats de la regió de soldadura, tot i que la soldadura moderna sovint té com a objectiu l'acceptació "tal-soldada".
Composició química típica (PSL{0}} Grau estàndard)
X65 es subministra exclusivament a API 5L PSL2 o estàndards estrictes similars. La química està dissenyada per a un Equivalent de Carboni molt baix per garantir la soldabilitat de camp.
| Element | Interval objectiu/% màxim (PSL2 típic) | Rol i justificació |
|---|---|---|
| Carboni (C) | 0.04 - 0.10 | Extremadament baix per maximitzar la duresa i les propietats HAZ; força derivada d'altres elements. |
| Manganès (Mn) | 1.55 - 1.85 | Enfortidor de solució sòlida primària; equilibrat per a la força sense perjudicar la soldabilitat. |
| Fòsfor (P) | Menor o igual a 0,018 | Impuresa estretament controlada. |
| Sofre (S) | Menor o igual a 0,003 | Ultra-baix en sofre (ULS)és obligatori per a una alta tenacitat i una resistència HIC/SSC superior. |
| Silici (Si) | 0.15 - 0.25 | desoxidant; mantenir baix per mantenir la duresa. |
| Niobi (Nb) | 0.04 - 0.07 | Microaliatge primari per al refinament del gra i l'enfortiment de la precipitació. |
| Vanadi (V) | 0.04 - 0.08 | S'afegeix a l'enfortiment de la precipitació. |
| Titani (Ti) | 0.010 - 0.025 | S'ha afegit per al control de la forma del sulfur (forma agulles de TiN) i el refinament del gra. |
| Molibdè (Mo) | 0.10 - 0.25 (opcional) | S'utilitza en alguns graus per promoure la microestructura bainítica i augmentar la resistència. |
| Níquel (Ni) | Menor o igual a 0,30 (opcional) | Millora la resistència a baixa-temperatura. |
| CE IIW (CEN) | Menor o igual a 0,38 (típic) | Assegura una excel·lent soldabilitat.CEpcmnormalment està controlat de manera críticaMenor o igual a 0,18. |
Nota: la química està molt optimitzada per a la tecnologia de laminació i refrigeració del molí específic.
Propietats mecàniques típiques (control estricte PSL2 -)
Les propietats de l'X65 estan subjectes a "finestres" ajustades en lloc de només mínims, amb un fort enfocament en el control de fractures.
| Propietat | Requisit/Especificació típica (PSL2) | Notes crítiques d'enginyeria |
|---|---|---|
| Límit de rendiment (Rt0,5, min) | 65.000 psi (448 MPa) | Prova transversal.Sempre s'especifica un límit màxim (per exemple, 82.000 psi/565 MPa). La coherència és clau. |
| Resistència a la tracció (Rm, min) | 77.000 psi (531 MPa) | |
| Relació de rendiment-a-a tracció (màx.) | 0,92 màx(estàndard); sovint0,90 màxper al disseny offshore/basat{0}}la soca | Una relació Y/T més baixa és primordial per garantir la capacitat de tensió i evitar la inestabilitat plàstica. |
| Elongació uniforme (min) | Sovint s'especifica per separat (p. ex., superior o igual al 8%) a més de l'allargament total | Important per a les avaluacions de disseny-basades en tensió. |
| Charpy V-Toughness Notch | Molt rigorós | Cos del tub:Normalment 70J - 100J de mitjana @ -10 graus a -40 graus .Soldadura/HAZ:Superior o igual a 50J de mitjana a la mateixa temperatura. |
| Duresa | Estrictament controlat | Normalment: inferior o igual a 22 HRC (menys o igual a 248 HV10) per a totes les aplicacions, especialment àcid. |
| Caiguda-Prova de llàgrima de pes (DWTT) | Obligatori | 85% de temperatura de transició de l'àrea de cisalla (SATT) normalment especificada Menor o igual a -15 graus o inferior (p. ex., -30 graus). |
| Prova CTOD | Sovint es requereix per al procediment de soldadura | Assajos de desplaçament d'obertura de punta de fissura per a la qualificació del procediment de soldadura de circumferència, especialment en alta mar. |
Interval de mides comuns i controladors d'aplicació
X65 SSAW sovint es selecciona per a projectes on el seu rendiment superior justifique el cost.
| Paràmetre | Gamma típica | Controlador i exemple d'aplicació |
|---|---|---|
| Diàmetre exterior | 20" (508 mm) a 80" (2032 mm) | Línies d'exportació a alta mar, tubs de gas-d'alta pressió. |
| Gruix de paret | De 10,0 mm a 35,0 mm (de 0,4" a 1,4") | Aigües profundes:Parets gruixudes per pressió externa.Terra:Parets més primes per estalviar costos/pes en comparació amb graus més baixos. |
| Longitud | 12 m (40 peus) o 18 m (60 peus) | Estàndard. |
Aplicacions primàries
Conduccions en aigües profundes offshore:Línies de flux, elevadores i línies d'exportació on l'alta resistència redueix el gruix de la paret, combat la pressió hidrostàtica externa i redueix el pes/cost.
Transmissió de gas d'alta-pressió i d'alt-grau:Permet pressions de disseny més altes o redueix l'ús de material a distàncies molt llargues.
Conductes de clima àrtic i fred intens:La seva excel·lent resistència a baixa-temperatura és essencial per al control de fractures en entorns fràgils.
Servei agre (moderat a greu):Amb la química ULS i un estricte control de duresa, X65 s'utilitza en aplicacions exigents de gas àcid.
Instal·lació d'enrotllament:La canonada X65 SSAW es pot qualificar per a la instal·lació-de bobina, que requereix una ductilitat excepcional i propietats consistents.
Requisits addicionals clau (crítics per a X65)
Les especificacions del projecte són exhaustives i es basen en el rendiment-.
| Àrea de requeriment | Clàusula típica del projecte |
|---|---|
| Servei amarg | Compliment total amb NACE MR0175/ISO 15156. ObligatoriProva HIC(NACE TM0284, Solució B) iProva SSC(NACE TM0177 Mètode A i flexió de quatre-punts). Duresa Inferior o igual a 22 HRC verificada àmpliament. |
| Detenció per fractura | EstrictaCVN(p. ex., superior o igual a 80J individual @ -10 graus) iDWTTRequisits (superior o igual al 85% SA @ -20 graus). Es pot especificarModel Battelle Two-Curvecàlculs per a la tenacitat requerida. |
| Control de la força | Límits màxims YS i TS, finestra estreta de relació Y/T (p. ex., 0,78-0,90).Control estadístic del procés (per exemple, límits ± 2σ) sobre els valors de força. |
| NDT | 100% Proves ultrasòniques automatitzades (AUT)de la soldadura en espiral, capaç de detectar defectes planars. Sovint es complementa ambTOFD (temps-de-difracció de vol). |
| Dimensional | Toleràncies extremadament ajustades: OD (± 0,25%), gruix de paret (-0/+10%) i límits estrictes deassolint el picialta{0}}desalineació baixaa la costura de soldadura. |
| Soldabilitat de la circumferència | Sovint requereix que el molí de canonades proporcioni i qualifica aprocediment de soldadura de circumferència de camputilitzant mètodes especificats (per exemple, GMAW mecanitzat). |
Avantatges i justificació de la selecció
Estalvi significatiu de pes i costos:Pot reduir el tonatge de canonades en un ~ 15-20% en comparació amb X60 per a la mateixa pressió nominal, afectant els costos de material, transport i instal·lació.
Permet projectes desafiants:Fa que els projectes d'aigües profundes i d'alta-pressió siguin viables tècnicament i econòmicament.
Rendiment superior-a baixa temperatura:Propietats de tenacitat inherentment millors a causa de la seva metal·lúrgia avançada.
Referent d'alta tecnologia:L'especificació de X65 SSAW garanteix una cadena de subministrament que empra les tecnologies de producció de plaques i soldadura de canonades més avançades disponibles.
Consideracions
Cost Premium:Majors costos de material i fabricació en comparació amb X52/X60.
Complexitat de soldadura:La soldadura de circumferència de camp requereix procediments i soldadors altament qualificats.
SSAW-Específic:La naturalesa contínua de la soldadura en espiral i el potencial de tensió residual requereixen una validació d'enginyeria meticulosa per a aplicacions dinàmiques o de bobina-.
La canonada API 5L X65 SSAW representa l'avantguarda de l'enginyeria general de canonades, seleccionada on la metal·lúrgia avançada i la fabricació de precisió convergeixen per fer front als reptes econòmics i tècnics més exigents en la transmissió d'energia.


