

ASTM A53 -Especificació estàndard per a canonades d'acer al carboni soldades i sense soldadura desenvolupada per la Societat Americana de Proves i Materials (ASTM). La norma cobreix una varietat de mides i gruixos de canonades i s'aplica als sistemes de canonades utilitzats per transportar gasos, líquids i altres fluids.
La canonada ASTM A53 està pensada per a aplicacions mecàniques i de pressió i també és acceptable per a usos habituals en línies de vapor, aigua, gas i aire.
Mides:
½" - 12" algunes limitacions depenen del grau. Les mides de fins a 26" OD estan disponibles de manera limitada.
Especificació estàndard per a canonades, acer, negre i calent-submergit, zinc-revestit, soldat i sense costures. Aquesta especificació cobreix les canonades d'acer galvanitzat per immersió en calent-negre i sense soldadura.
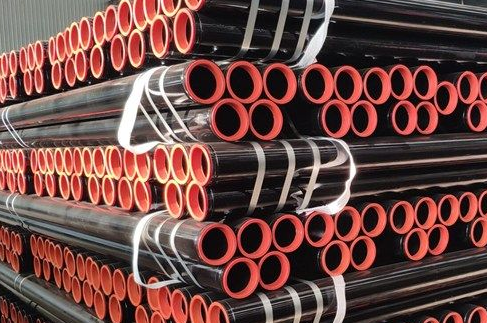
Tipus de canonades ASTM A53:
Els següents tipus i graus de canonada A53 estan coberts dins d'aquesta especificació:
Tub de tipus F:-but-soldat al forn, soldadura contínua de grau A
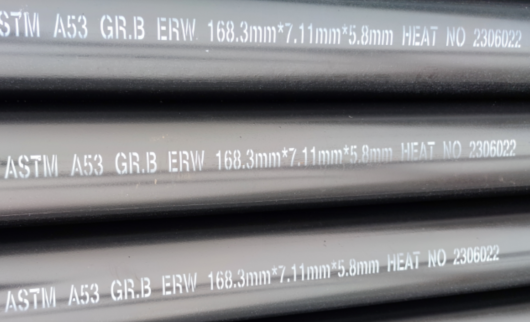
Tub de tipus E - elèctric-resistència-soldat, graus A i B, anomenat tub A53 ERW
Tubs de tipus S - sense soldadura, graus A i B, anomenats tubs sense soldadura A53
Requisits estàndard de galvanització ASTM A53:
Especificació estàndard ASTM A53 que inclou els requisits galvanitzats en calent (revestit de zinc) per a canonades ASTM A53 de grau B.
A més, hi ha galvanització interna i externa de canonades. Mitjançant els procediments d'immersió en calent, el gruix de zinc de qualsevol grau s'ha de complir amb l'especificació B6.
El pes del recobriment de zinc no ha de ser inferior a 1,8 oz/ft2, 0,55 kg/m2 i el pes de cada mostra no ha de ser inferior a 1,6 oz/ft{2 0.49 kg/m2, mentre que la superfície exterior de la mostra i el pes de la superfície interior no han de ser inferiors a 1,3 oz/ft{2 0.40 kg/m2.
Aplicacions ASTM A53:
1 Arquitectura: canonada màxima sota més extracció d'aigua subterrània quan torres, calderes, transport d'aigua calenta, etc.
2 Mecanitzat, jocs de coixinets, maquinària de processament i altres accessoris.
3 Classe elèctrica: distribució de gas, conducte de fluids d'aigua potable.
4 Centrals eòliques de tubs anti-estàtics.
PROPIETATS MECÀNIQUES – REQUISITS DE TRACCIÓ
| Sense costures i ERW | Grau A | Grau B |
| Resistència a la tracció, min, psi | 48.000 (superior o igual a 330 Mpa) | 60.000 (superior o igual a 415 Mpa) |
| Límit de rendiment, min, psi | 30.000 (superior o igual a 205 Mpa) | 35.000 (superior o igual a 240 Mpa) |
| Elongació (%) | Major o igual a 35 | Major o igual a 30 |
Diferència clau:
El grau B té una resistència més alta (resistència de fluència superior o igual a 240 MPa) i és adequat per a sistemes de canonades de pressió més alta.
El grau A té una millor plasticitat (allargament superior o igual al 35%) i és més adequat per a processos de flexió en fred, bobinatge i altres processos de conformació.
REQUISITS QUÍMICS PER A ASTM A53:
| Sense costures i ERW | C max % | Mn màxim % | P màxim % | S màxim % |
| Grau A | 0.25 | 0.95 | 0.05 | 0.045 |
| Grau B | 0.30 | 1.20 | 0.05 | 0.045 |
| Tipus |
Carboni màx. % |
Manganès màx. % |
Fòsfor màx. % |
Sofre màx. % |
coure màx. % |
Níquel màx. % |
Crom màx. % |
Molibdè màx. % |
||||||||
| Grau A | Grau B | Grau A | Grau B | Grau A | Grau B | Grau A | Grau B | Grau A | Grau B | Grau A | Grau B | Grau A | Grau B | Grau A | Grau B | |
| Tipus S (sense costures) |
0.25 | 0.30 | 0.95 | 1.2 | 0.05 | 0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tipus E (soldat per -resistència elèctrica) |
0.25 | 0.30 | 0.95 | 1.2 |
0.05 |
0.05 | 0.045 | 0.045 | 0.40 | 0.40 | 0.40 | 0.40 | 0.15 | 0.15 | 0.08 | 0.08 |
| Tipus F (forn-tuba soldada) |
0.30 | / | 1.2 | / | 0.05 | / |
0.045 |
/ | 0.40 | / | 0.40 | / | 0.15 | / | 0.08 | / |
Comparació d'escenaris d'aplicació típics:
A53 GR.A: s'utilitza habitualment en la construcció, camps de transport de fluids de baixa-pressió (menys o igual a 5MPa), com ara canonades de fontaneria, suport d'estructura d'edificis i sistemes de vapor de baixa- pressió.
A53 GR.B: S'utilitza habitualment en petroli, indústria química, fabricació de maquinària, transport de fluids a mitja i alta pressió (menys o igual a 15 MPa), com ara oleoductes i gasoductes, canonades auxiliars de calderes d'alta pressió i peces estructurals mecàniques.
Diferència clau:
El grau A és adequat per a sistemes no-crítics i de baixa pressió, com ara canonades de fontaneria i aire condicionat d'edificis.
El grau B és adequat per a canonades industrials de mitjana i alta pressió, com ara les indústries del petroli i la química.
Com triar el grau adequat?
Fluid de baixa pressió-requisits de flexió/bobinat en fred → Grau A (econòmic, bon rendiment de conformació)
Fluid de pressió mitjana- i alta-requisits de suport de càrrega-estructural → Grau B (més resistència, bona resistència a la pressió)
El grau B de l'ASTM A53 és una opció habitual per a canonades de pressió mitjana- i alta-, mentre que el grau A és adequat per a aplicacions de flexió en fred-a baixa-pressió. Escollir el grau adequat segons les condicions de treball específiques pot optimitzar els costos i el rendiment.
Comparació de la canonada A53 amb altres estàndards:
ASTM A106: canonada sense soldadura d'alta-temperatura i alta-pressió (menys o igual a 650 graus), produïda només per mètodes sense costures, adequada per a sistemes de canonades de vapor/oli i gas.
API 5L: oleoductes de llarga distància-, adequats per a requisits més estrictes de resistència a la pressió i resistència a la corrosió.
Procés de fabricació de canonades d'acer ASTM A53:
El procés de producció de canonades d'acer ASTM A53 varia segons el seu tipus (tuba sense soldadura o canonada soldada) i el mètode de fabricació específic (com ara laminació en calent, estirat en fred, soldadura per resistència, etc.).
1. Procés de producció de canonades d'acer sense soldadura
La canonada d'acer sense soldadura ASTM A53 es divideix en dos processos: laminació en calent i estirat en fred. El procés concret és el següent:
(1) Procés de producció de canonades sense soldadura laminades en calent
Preparació de tubs en blanc: seleccioneu billets d'acer al carboni que compleixin l'estàndard (com ara l'acer 20# corresponent al grau A53-B).
Calefacció: escalfeu a 1100 graus ~ 1250 graus en un forn d'anell o un forn caminant.
Perforació: utilitzeu una màquina de perforació-creuada o una màquina de perforació a pressió per perforar la palangana sòlida en un tub rugós buit.
Laminació: s'estén i deforme mitjançant laminació de tres-creuades-o laminadora contínua.
Mida: ajusteu el diàmetre exterior i el gruix de la paret a la mida estàndard.
Refrigeració: refrigeració per aire o refrigeració controlada.
Redreçament: elimina la deformació de flexió.
Detecció: prova de pressió d'aigua, detecció de defectes per ultrasons (UT), etc.
Emmagatzematge: Marcat, embalatge i emmagatzematge.
Característiques:
Alta eficiència de producció, adequada per a canonades de paret gruixuda-de gran diàmetre-.
La rugositat de la superfície és relativament alta i la uniformitat del gruix de la paret és lleugerament inferior a la dels tubs-estirats en fred.
(2) Procés de producció de canonades sense costures estirats en fred-
Escalfament i perforació de billets de tub (igual que el laminat en calent).
Encapçalament: convenient per a la subjecció de la màquina de dibuix en fred.
Recuit: elimina l'estrès intern i millora la plasticitat.
Decapat: eliminar l'escala d'òxid.
Dibuix en fred: dibuix de múltiples-passes a la mida de destinació (el diàmetre exterior pot tenir una precisió de ±0,1 mm).
Tractament tèrmic: normalització o temperat per ajustar el rendiment.
Inspecció i emmagatzematge (igual que el laminat en calent).
Característiques:
Alta precisió dimensional i bon acabat superficial.
Adequat per a tubs de paret fina-de diàmetre petit- (com ara tubs per a cilindres hidràulics).
2. Procés de producció de canonades d'acer soldades
Les canonades soldades ASTM A53 inclouen principalment soldadura per resistència elèctrica (ERW) i soldadura per arc submergit (SAW/LSAW):
(1) Procés de soldadura per resistència elèctrica d'alta-freqüència (ERW Pipe).
Pretractament de la cinta d'acer: desenrotllament, anivellació i retallat.
Formació: la cinta d'acer s'enrotlla gradualment en forma de tub mitjançant diversos jocs de corrons i les vores s'alineen per a la soldadura.
Soldadura d'alta freqüència (HFW): les vores s'escalfen amb un corrent d'alta freqüència i es pressuritzen per fusionar-se per formar una soldadura contínua.
Tractament tèrmic de la soldadura: temperat com a mínim a 540 graus per eliminar la martensita.
Dimensió i redreçament: Assegureu-vos la precisió dimensional.
Inspecció: proves de corrent de Foucault (ET), prova de pressió d'aigua, etc.
Característiques:
Alta eficiència de producció i baix cost.
Apte per a canonades de diàmetre petit i mitjà (com tubs galvanitzats per a la construcció).
(2) Procés de soldadura per arc submergit (SAW/LSAW Pipe).
Fresat de plaques d'acer: fresat de doble-cara de la vora de la placa d'acer per garantir la forma de la ranura i la precisió dimensional.
Pre-plegat: la vora de la placa d'acer es forma a la curvatura requerida per una màquina de pre-plegadora per facilitar el conformat posterior.
Formació de JCOE: es premeu gradualment en forma de "J-C{-O" i després es tanca en un tub en blanc.
Pre-soldadura: la soldadura blindada amb gas (MAG) s'utilitza per fixar temporalment la junta.
Soldadura d'arc submergit intern i extern: utilitzeu una màquina de soldadura d'arc submergit multi-filferro per soldar la soldadura a banda i banda per garantir una gran resistència.
Expansió del diàmetre: millora la distribució de tensions.
Detecció: raigs X-(RT), ultrasònic (UT)
Característiques:
Aplicable a canonades de gran-diàmetre gruixut- (com ara oleoductes i gasoductes).
La resistència de la soldadura és alta, però el cost és alt.
Tub soldat ERW (diàmetre petit): soldadura per resistència d'alta-freqüència, apta per a estructures de construcció i mecànica.
Tub soldat SAW/LSAW (diàmetre gran): soldadura per arc submergit, adequat per al transport de petroli i gas, canonades d'alta pressió-.
Inspecció de qualitat de canonades d'acer ASTM A53:
Proves no-destructives (NDT):
Detecció de defectes per ultrasons (UT): detecteu defectes interns de soldadures i materials matrius.
-Detecció de raigs X (RT): comproveu si hi ha defectes com ara porus i manca de fusió a l'interior de la soldadura.
Prova de partícules magnètiques (MT): s'utilitza per a la detecció d'esquerdes a l'extrem de la canonada.
Prova hidrostàtica: proveu la capacitat de càrrega de pressió de cada tub d'acer per assegurar-vos que no hi hagi fuites
Un estricte control de qualitat (com ara la detecció de defectes, la prova hidrostàtica) i el tractament superficial (galvanització, recobriment) garanteixen que compleixi l'estàndard ASTM A53 i satisfà les necessitats de diferents indústries.
Requisits de flexió:
Per a canonades NPS 2 (DN50) i inferiors, una longitud suficient de canonada ha de poder ser doblegada en fred a 90 graus al voltant d'un mandril cilíndric, el diàmetre del qual és dotze vegades el diàmetre exterior de la canonada, sense esquerdes de desenvolupament en cap part i sense obrir la soldadura.
Quan es demani un enrotllament tancat, la canonada s'ha de doblegar en fred a 180 graus al voltant d'un mandril cilíndric, el diàmetre del qual és vuit vegades el diàmetre exterior de la canonada, sense fallar.
La canonada doble extra forta sobre NPS 1 1/4 (DN 32) no s'ha de sotmetre a la prova de flexió.
Prova d'aplanament:
La prova d'aplanament s'ha de fer a la canonada sobre NPS 2 (DN 50) amb tot el gruix més fort i més lleuger.
Per a canonades sense soldadura, una mostra de prova d'almenys 2 1/2 polzades (60 mm) de llargada s'ha d'aplanar en fred entre plaques paral·leles en dos passos. Durant el primer pas, que és una prova de ductilitat, no hi ha esquerdes ni trencaments a les superfícies interiors, exteriors o extrems. Durant el segon pas, que és la prova de solidesa, s'ha de continuar l'aplanament fins que l'espècimen de prova es trenqui o els costats oposats de la canonada es trobin. L'evidència de material laminat o poc sòlid que es reveli durant tota la prova d'aplanament serà motiu de rebuig.
Per a la canonada soldada per resistència elèctrica, una mostra de prova de almenys 4 polzades. (100 mm) de longitud s'ha d'aplanar en fred entre plaques paral·leles en tres passos, amb la soldadura situada a 0 o 90 graus de la línia de direcció de la força. Durant el primer pas, que és una prova de ductilitat de la soldadura, no s'han de produir esquerdes o trencaments a les superfícies interiors o exteriors de la soldadura fins que la distància entre les plaques sigui inferior a dos terços del diàmetre especificat de la canonada. com a segon pas, l'aplanament es continuarà com a prova de ductilitat lluny de la soldadura. Durant el segon pas, no hi ha esquerdes ni trencaments a les superfícies interiors o exteriors allunyades de la soldadura. Durant el tercer pas, que és la prova de solidesa, s'ha de continuar l'aplanament fins que l'espècimen d'assaig es trenqui o les parets oposades de la canonada es trobin. L'evidència de material laminat o no sòlid o de soldadura incompleta que es reveli per l'assaig d'aplanament serà causa de rebuig.


