


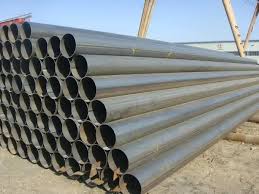
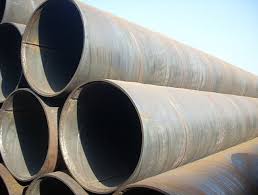
EN10208: Tubs de canonades de fluids combustibles (estàndard històric)
EN10208 "Conduccions d'acer per a canonades per a fluids combustibles"va ser l'estàndard europeu específicament per a tubs de canonades que transporten líquids i gasos inflamables. Va ser el predecessor de l'actualEN10224iEN ISO 3183estàndards.
Estat:Retirada l'any 2002, substituïda per EN10224 (per a terra) i integrada a EN ISO 3183 (estàndard internacional de canonades).
1. Estructura històrica de la EN10208
L'estàndard tenia dues parts principals que eren crítiques per a les aplicacions de canonades:
EN10208-1:Requisits percanonades sense soldadura i soldades d'alta tenacitat especificada(per a aplicacions exigents com ara marí, zones sísmiques, etc.)
EN10208-2:Requisits percanonades sense soldadura i soldades de duresa estàndard
Aspecte clau:EN10208 va ser una de les primeres normes europees completes que s'adreçaven específicament a les necessitats deoleoductes de transmissió de gas i petroli, inclosos els requisits estrictes per aTubs de soldadura per arc submergit longitudinalment (LSAW)..
2. Requisits de canonades LSAW a EN10208
EN10208 va proporcionar especificacions detallades per a canonades LSAW utilitzades en aplicacions de canonades d'alta pressió-:
Taula 1: Qualitats i propietats típiques d'acer (EN10208 històric)
| Grau d'acer | Resistència de rendiment mínima (MPa) | Resistència a la tracció (MPa) | Requisits d'impacte de Charpy V-Notch | Aplicació primària |
|---|---|---|---|---|
| L245NB | 245 | 415-655 | Especificat a 0 graus | Conduccions terrestres |
| L290NB | 290 | 415-655 | Especificat a 0 graus | Conduccions terrestres |
| L360NB | 360 | 460-685 | Especificat a 0 graus | Principals línies de transmissió |
| L415NB | 415 | 515-760 | Especificat a 0 graus | Línies-d'alta pressió |
| L450QB | 450 | 535-760 | Especificat a -20 graus | Clima marí / fred |
| L485QB | 485 | 570-760 | Especificat a -30 graus | Àrtic/offshore |
| L555QB | 555 | 625-825 | Especificat a -40 graus | Aigües profundes en alta mar |
Notes:
L= Tub de línia
Número= Límit de fluència mínima en MPa
NB= Normalitzat, tenacitat bàsica
QB= Temprat i temperat, alta tenacitat
3. Requisits de fabricació per a canonades LSAW
L'EN10208 va especificar requisits rigorosos que es van convertir en el referent de qualitat de canonades:
Requisits clau de fabricació:
Material de la placa:Plaques d'acer segons EN10028 o equivalent, amb estrictes controls de composició química (baix sofre, equivalent de carboni controlat per a la soldabilitat)
Procés de formació:Normalment, procés UOE (U-ing, O-ing, Expanding) o JCO
Soldadura:Soldadura per arc submergit (SAW) de múltiples-passes amb procediments certificats
Tractament tèrmic:Normalització-del cos complet o trempat i temperat per a graus superiors
Prova:Extenses proves mecàniques, que inclouen:
Assajos de tracció transversals i longitudinals
Proves d'impacte Charpy a temperatures especificades
Proves-de llàgrima de pes (DWTT) per a notes superiors
Assajos de duresa
Taula 2: Requisits de prova a EN10208
| Tipus de prova | Freqüència | Estàndard | Propòsit |
|---|---|---|---|
| Prova hidrostàtica | 100% de canonades | EN ISO 10893-4 | Prova de la integritat de la pressió |
| Prova d'ultrasons | 100% de la soldadura | EN 10246-10 | Detecció de defecte de soldadura |
| Proves radiogràfiques | Mostra o 100% | EN 1435 | Verificació de la qualitat de la soldadura |
| Impacte Charpy | Per calor/lot | EN 10045-1 | Tenacitat a la fractura |
| Enquesta de duresa | Per tub/calor | EN 1043-1 | Propietats de la zona de soldadura |
| Prova d'aplanament | Mostreig | EN 10233 | Ductilitat de la soldadura |
4. Reemplaçaments moderns per a EN10208
Quan es va retirar EN10208, els seus requisits es van distribuir entre diversos estàndards moderns:
Taula 3: Normes actuals que substitueixen EN10208
| Àrea d'aplicació | Norma actual | Característiques clau | Relació amb EN10208 |
|---|---|---|---|
| Conduccions terrestres | EN10224 | Tubs d'acer no-aliatjats per a aigua/fluids combustibles | Descendent directe, requisits més senzills |
| Conduccions internacionals | EN ISO 3183 | Sistemes de transport per gasoductes de la indústria del petroli/gas natural | Estàndard internacional integral |
| Aplicacions d'alta -resistència | DNVGL-ST-F101 | Sistemes de canonades submarines | Més estricte que EN10208-1 |
| Tubs de pressió general | EN10217-5 | Tubs soldats per pressió | Requisits de soldadura similars |
5. Especificacions típiques de canonades LSAW segons EN10208 Legacy
Tot i que la norma EN10208 es retira, les seves especificacions continuen sent influents:
Taula 4: especificació típica de canonades LSAW (herència EN10208)
| Paràmetre | Especificació típica | Notes |
|---|---|---|
| Gamma de diàmetres | 18" a 56" (457 mm a 1422 mm) | Comú per a canonades de transmissió |
| Gruix de paret | 6 mm a 40 mm + | Depèn del nivell de pressió |
| Longitud | 12m estàndard, fins a 18m | Doble longituds aleatòries comuns |
| Tolerància | ±0,5% en DO, +15/-10% en WT | Més estrictes que les canonades estructurals |
| Finalitzar la preparació | Extrems bisellats per a la soldadura | Angles de bisell específics per a la soldadura de la circumferència de la canonada |
| Revestiment | FBE/3LPE extern, epoxi intern | Protecció contra la corrosió |
6. Procés de fabricació de canonades LSAW d'estil EN10208
El procés de fabricació típic de les canonades EN10208:
Inspecció de plaques→ Prova ultrasònica de plaques d'acer
Preparació de la vora→ Mecanitzat de vores de planxa
Pre-flexió→ Els extrems de la placa pre-corbats
U-Formació→ Placa formada en U
O-Formació→ Forma d'U-tancada en forma circular
Soldadura→ Passades SAW internes i externes
Inspecció→ Prova ultrasònica de soldadura
En expansió→ Expansió mecànica per a la rodonesa
-Raigs X→ Exploració radiogràfica
Tractament tèrmic→ Normalització o Q&T
Prova hidrostàtica→ Prova de pressió al nivell especificat
Inspecció final→ Dimensional, visual, NDT
Revestiment→ Recobriment anticorrosió extern/intern
7. Per què l'EN10208 va ser important per al desenvolupament de LSAW
EN10208 va tenir un paper crucial en l'avenç de la tecnologia de canonades LSAW perquè:
Proves estandarditzades:S'han establert protocols de prova rigorosos que encara s'utilitzen avui dia
Avenç del material:Desenvolupament impulsat d'acers-d'alta tenacitat (X70, X80, etc.)
Qualitat de soldadura:Establiu estàndards alts per a la integritat de la costura longitudinal
Focus de seguretat:S'ha posat èmfasi en l'aptitud-per-el transport de fluids perillosos
Influència global:Va ser la base de molts estàndards nacionals i internacionals
Conclusió
MentreEN10208 ja no és una norma actual, els seus requisits tècnics i la seva filosofia de qualitat continuen influint en la fabricació de canonades LSAW moderna per a aplicacions de canonades. Quan especifiqueu la canonada LSAW per al servei de fluids combustibles avui, normalment feu referència a:
EN ISO 3183per a projectes de gasoductes internacionals
EN10224per a gasoductes europeus terrestres
DNVGL-ST-F101per a aplicacions offshore/submarines
API 5Lper a projectes globals de petroli i gas
El llegat de l'EN10208 es manté en els estrictes controls de qualitat, els règims de proves exhaustius i els principis de disseny centrats en la seguretat-que caracteritzen la producció moderna de canonades LSAW d'alta-qualitat. Quan s'adquireix canonades LSAW per a aplicacions crítiques, moltes especificacions encara fan referència al "nivell de qualitat EN10208" com a referència d'excel·lència, tot i que s'ha substituït l'estàndard formal.


